

Pērkot hidraulisko cilindru slīpētas caurules, pircēji bieži norāda iekšējo diametru, H8 pielaidi, materiāla pakāpi un caurules garumu. Tomēr viena detaļa, kas ir pelnījusi vienlīdzīgu uzmanību, ir iekšējās virsmas raupjums.
Caurule var atbilst tās izmēru pielaidei un joprojām var radīt problēmas pēc cilindra montāžas. Ja urbuma virsma ir pārāk raupja, atkārtotas kustības laikā tas var sabojāt virzuļa blīvi. Ja tas ir pārāk gluds, tas var nesaglabāt blīvējuma sistēmai nepieciešamo eļļošanas plēvi.
Hidraulisko cilindru ražotājiem pareiza virsmas apdare nav tikai jautājums, lai urbums izskatītos noslīpēts. Tam ir jānodrošina piemērota kontaktvirsma virzuļa blīvējumam reālos darbības apstākļos.
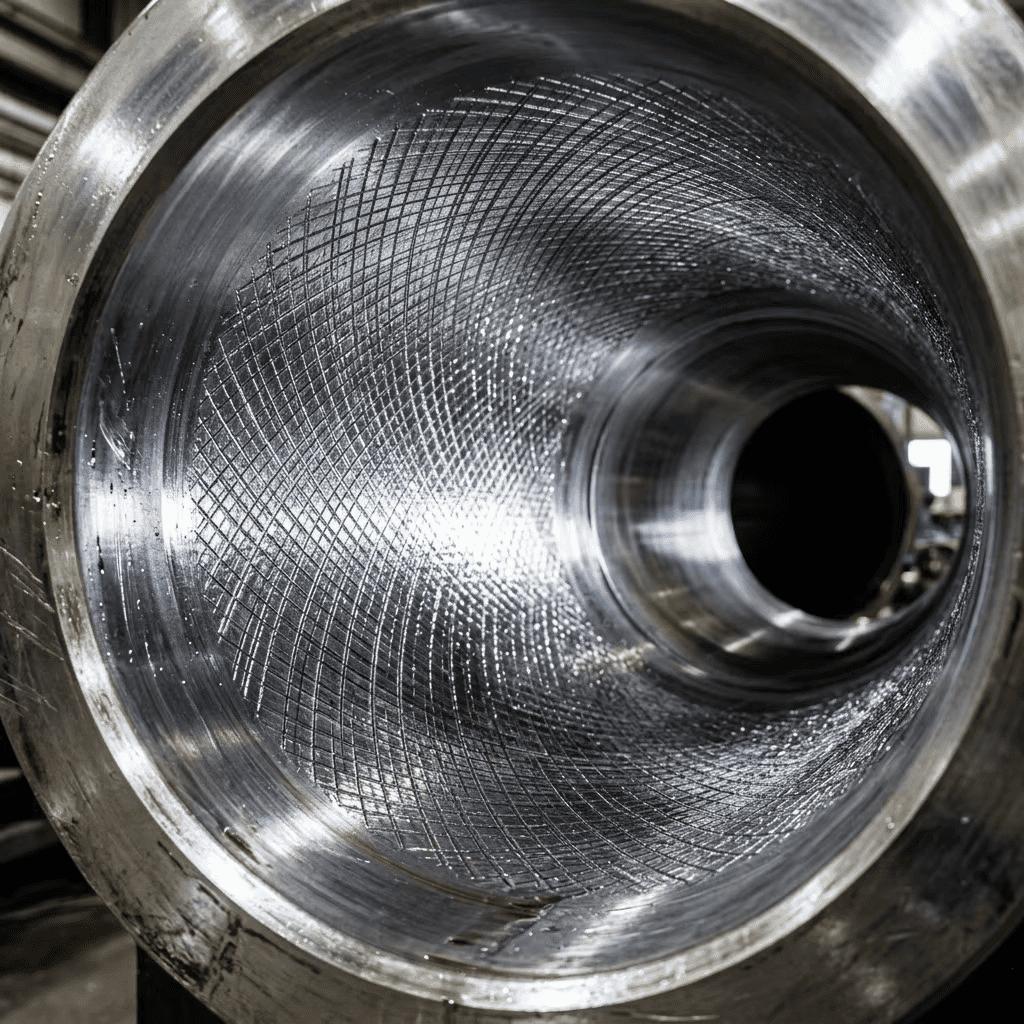
1. Kāds ir ieteicamais virsmas raupjums hidrauliskā cilindra slīpētai caurulei?
Vispārējiem hidraulisko cilindru lietojumiem parasti norādītais virsmas raupjums slīpētām caurulēm ir Ra 0,1–0,4 μm.
Šis diapazons atbilst Hallite tehniskajiem norādījumiem par slīpētiem cilindru urbumiem. Tomēr tas ir jāuzskata par vispārīgu ražošanas atsauci, nevis par vispārēju pieņemšanas ierobežojumu.
Dažādiem blīvējuma materiāliem un darbības apstākļiem var būt nepieciešama specifiskāka apdare.
| Pieteikums vai atsauce | Ieteicams Ra |
|---|---|
| Vispārēja noslīpētas caurules atsauce | 0.1–0.4 μm |
| Cilindra urbums ar termoplastiskām, gumijas vai PTFE blīvēm (SKF vadība) | 0.05–0.2 μm |
| Virzuļa blīvējuma virsma poliuretāna blīvēm (Parkera vadība) | Apmēram 0,4 μm |
| Virzuļa blīvējuma virsma gumijas un PTFE blīvēm (Parkera vadība) | Apmēram 0,2 μm |
Viena svarīga atšķirība: blīvējumu ražotāji var norādīt dažādas vērtības dažādiem blīvējuma profiliem un materiāliem. Vērtībām to katalogos ir jābūt prioritārām salīdzinājumā ar vispārīgām caurules specifikācijām.
Piemēram, SKF iesaka Ra 0,05–0,2 μm dinamiskai blīvējuma virsmai cilindra urbuma iekšpusē, savukārt Hallite identificē 0,1–0,4 μm kā tipisku diapazonu slīpētām caurulēm. Šie ieteikumi ne vienmēr ir pretrunīgi; tie atspoguļo dažādas blīvēšanas sistēmas prasības un tehniskos norādījumus.
Avoti: Hallite – virsmas raupjums un SKF – hidrauliskie blīvējumi.
2. Kāpēc virsmas raupjums ietekmē hidrauliskā cilindra blīvējuma kalpošanas laiku?
Hidrauliskā cilindra caurules iekšējā virsma nav tikai izmēru robeža. Tā ir arī ritošā virsma, pret kuru darbojas virzuļa blīvējuma sistēma.
Cilindra kustības laikā virzuļa blīvējums slīd gar urbumu, savukārt hidrauliskā eļļa nodrošina eļļošanu starp saskares virsmām. Virsmas profils ietekmē to, kā šī eļļošana tiek uzturēta un cik liels ir mehānisks kontakts starp blīvi un tērauda cauruli.
Kad urbums ir pārāk raupjš
Dziļas apstrādes pēdas, asi virsmas smailes vai neregulāras skrambas var palielināt virzuļa blīvējuma berzi un nodilumu. Atkārtotas turp un atpakaļ kustības laikā šīs nepilnības var sabojāt blīvējuma lūpu vai radīt nodiluma ceļus.
Rezultātā var ietilpt:
- Priekšlaicīgs virzuļa blīvējuma nodilums
- Paaugstināta berze cilindra kustības laikā
- Iekšējā noplūde starp abām virzuļa pusēm
- Samazināta spiediena uzturēšanas veiktspēja
- Īsāki apkopes intervāli
Īpaši svarīgs jautājums ir dziļa gareniskā skrāpējums. Pat tad, ja vidējā Ra vērtība atbilst zīmēšanas prasībām, viens izolēts skrāpējums var kļūt par noplūdes ceļu pāri blīvējuma kontakta laukumam.
Kad urbums ir pārāk gluds
Ļoti gluda virsma automātiski nav labāka.
Blīvēšanas sistēmai ir nepieciešama atbilstoša virsmas tekstūra, lai saglabātu eļļošanu. Ja urbums ir pārāk gluds izvēlētajam blīvējuma materiālam un darbības apstākļiem, eļļošanas plēve var nebūt efektīva.
Tas var palielināt berzes siltumu un paātrināt blīvējuma nodilumu.
Hallite īpaši norāda, ka ļoti gludas slīpētas un ar rullīti apdedzinātas virsmas, īpaši zem Ra 0,1 μm, var būt mazāk piemērotas dažiem gumijas blīvējuma elementiem.
Tāpēc praktiskā prasība ir kontrolēts virsmas profils, nevis zemākā iespējamā Ra vērtība.
3. Vai Ra 0,4 μm ir pietiekami labs hidraulisko cilindru caurulēm?
Daudzām tradicionālajām hidraulisko cilindru lietojumprogrammām Ra 0,4 μm ir saprātīga specifikācija slīpētai caurulei.
Tomēr to nevajadzētu automātiski pieņemt katram hidrauliskajam cilindram.
Apsveriet divas iegādes situācijas.
1. gadījums: Standarta rūpnieciskais hidrauliskais cilindrs
Parastais hidrauliskais cilindrs, ko izmanto rūpnieciskajās iekārtās, var darboties ar poliuretāna virzuļa blīvējumu relatīvi stabilos darba apstākļos.
Var būt piemērota slīpēta caurule ar Ra 0,4 μm, ja tiek ievērotas arī blīvējuma ražotāja prasības, urbuma pielaide un ģeometriskā precizitāte.
2. gadījums: Augsta cikla vai precīzijas hidrauliskais cilindrs
Cilindram, kas paredzēts biežai turp un atpakaļ kustībai, precīzai pozicionēšanai vai prasīgai berzes kontrolei, var būt nepieciešama smalkāka un stingrāk kontrolēta urbuma apdare.
Šādā gadījumā pircējam ir jāapstiprina blīvējuma materiāls un ražotāja ieteiktie virsmas parametri, pirms izlemt, vai Ra 0,2 μm vai cita vērtība ir piemērota.
Galvenais ir tas, ka Ra 0,4 μm ir noderīga vispārīga iepirkuma atsauce, nevis specifikācija, ar kuru jāaizstāj hidrauliskā blīvējuma ražotāja ieteikumi.
4. Kāpēc pircējiem vajadzētu pārbaudīt Rz kopā ar Ra?
Ra ir vidējais aritmētiskais raupjums. Tas apraksta izmērītā virsmas profila vidējo novirzi no tā vidējās līnijas.
Tas ir noderīgs ikdienas kvalitātes kontrolei, taču tas neapraksta visas virsmas īpašības.
Piemēram, divām slīpētām caurulēm Ra var būt 0,3 μm. Vienam var būt relatīvi vienmērīgs virsmas profils, bet otram ir dažas neparasti dziļas rievas.
To vidējās Ra vērtības ir līdzīgas, taču to iespējamā ietekme uz virzuļa blīvējuma veiktspēju var būt atšķirīga.
Tāpēc pircējiem vajadzētu apsvērt papildu parametrus, piemēram:
Rz: sniedz informāciju par augstuma starpību starp profila virsotnēm un ielejām.
Rmax: norāda maksimālo raupjuma dziļumu novērtētajā profilā.
Rmr: Materiālu attiecība, kas palīdz aprakstīt virsmas profila gultņu īpašības.
SKF hidrauliskā blīvējuma norādījumi ietver Ra, Rz, Rmax un Rmr ieteikumos par dinamiskām cilindru urbuma blīvējuma virsmām.
Piemēram, SKF savās norādēs cilindra urbuma virsmai norāda Ra 0,05–0,2 μm, Rz 0,4–2 μm un Rmr 50–95%.
Tas parāda, kāpēc tikai Ra pārbaude var nesniegt pietiekami daudz informācijas, ja lietojumprogrammai ir augstas blīvēšanas prasības.
5. Vai honēšanas process ietekmē virsmas raupjumu?
Jā. Slīpēšanas process tieši ietekmē hidrauliskā cilindra caurules iekšējās virsmas profilu.
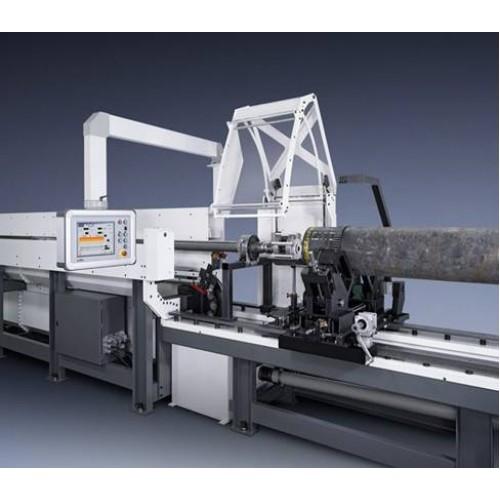
Slīpēšanas laikā abrazīvie akmeņi no iekšējās sienas noņem kontrolētu materiāla daudzumu. Šis process palīdz uzlabot urbuma ģeometriju, vienlaikus veidojot blīvējuma sistēmai nepieciešamo virsmas tekstūru.
Tomēr norādītās Ra vērtības sasniegšana nav vienīgais mērķis.
Ražotājam arī jākontrolē:
- Slīpēšanas akmens izvēle un abrazīvs stāvoklis
- Griešanas spiediens un padeves parametri
- Materiāla noņemšana apdares stadijā
- Urbuma diametrs pēc honēšanas
- Virsmas konsistence visā caurules garumā
- Tīrīšana un aizsardzība pēc apstrādes
Caurule var uzrādīt pieņemamu raupjuma rādījumu vienā mērījumu pozīcijā, bet citur tai var būt pretrunīga virsmas kvalitāte.
Šī iemesla dēļ raupjuma kontrole ir jāapsver kopā ar urbuma izmēru pārbaudi, nevis jāuzskata par neatkarīgu apdares darbību.
6. Kā pircējiem jāpārbauda slīpētu cauruļu virsmas raupjums?
Novērtējot hidraulisko cilindru slīpētu cauruļu piegādātāju, pircējiem jājautā, kā tiek mērīts un reģistrēts iekšējās virsmas raupjums.
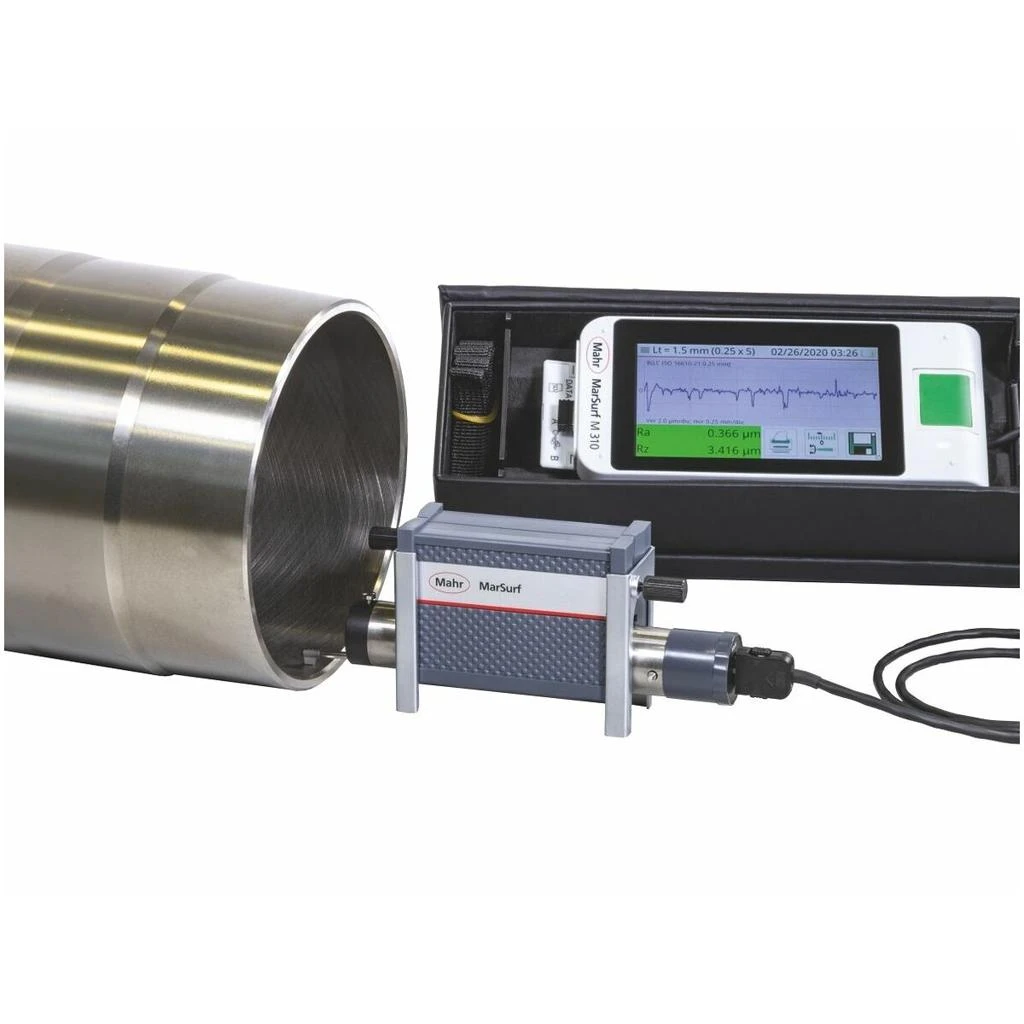
Urbuma profila mērīšanai var izmantot virsmas raupjuma mērītāju vai profilometru. Tomēr pārbaudes procedūra ir jāsaskaņo iepriekš.
Svarīgas ir vairākas detaļas:
Vispirms apstipriniet mērījumu parametrus.
Pārbaudes ziņojumā jānorāda mēramais raupjuma parametrs, piemēram, Ra vai Rz, kā arī piemērojamais mērījumu standarts un novērtēšanas iestatījumi.
Nogriešanas garumam, filtram un mērīšanas virzienam jāatbilst saskaņotajai procedūrai. Pretējā gadījumā dažādu piegādātāju rādījumi var nebūt tieši salīdzināmi.
Otrkārt, pārbaudiet vairāk nekā vienu atrašanās vietu.
Garākām hidraulisko cilindru caurulēm mērījumus nevajadzētu ierobežot līdz vienam pieejamam punktam caurules gala tuvumā.
Pārbaudes plānā jānosaka reprezentatīvas pozīcijas gar urbumu un, ja iespējams, ap tā apkārtmēru.
Treškārt, pārbaudiet faktisko virsmas stāvokli.
Nelīdzenuma testeris nodrošina skaitliskus datus, taču tas neaizstāj vizuālu vai citu atbilstošu skrāpējumu, iespiedumu, korozijas un citu lokalizētu defektu pārbaudi.
Ja blīvējuma virsmu apdraud dziļš defekts, caurule ar pieņemamu vidējo Ra rādījumu joprojām ir jānoraida.
Visbeidzot, pieprasiet pārbaudes ziņojumu.
Atkārtotiem pasūtījumiem vai kritiskiem hidraulisko cilindru projektiem pircējiem pirms ražošanas jāpieprasa dokumentēti raupjuma rezultāti un jāvienojas par pieņemšanas kritērijiem.
7. Kas jāiekļauj slīpētas caurules virsmas apdares specifikācijā?
Izplatīta pirkuma kļūda ir rakstīt tikai:
"Hidrauliskā slīpēta caurule, Ra 0,4 μm."
Tas atstāj vairākus neatbildētus jautājumus. Vai 0,4 μm ir maksimālā vērtība vai mērķa vērtība? Vai prasība attiecas uz visu urbumu? Kas notiek, ja Ra tiek garām, bet tiek atrasts dziļš skrāpējums?
Noderīgākā tehniskajā specifikācijā jāiekļauj:
| Specifikācijas vienums | Kas pircējam būtu jāapstiprina |
|---|---|
| Caurules iekšējais diametrs | Nominālais urbuma diametrs |
| Urbuma tolerance | H8, H9 vai zīmējumam raksturīga prasība |
| Virsmas raupjums | Ra mērķis vai maksimālā vērtība |
| Papildus raupjuma parametri | Rz, Rmax vai Rmr, ja nepieciešams |
| Virsmas stāvoklis | Nav nepieņemamu skrāpējumu, bedru vai citu defektu |
| Pārbaudes metode | Mērījumu standarts un instrumentu iestatījumi |
| Pārbaudes vietas | Saskaņotas paraugu ņemšanas vietas gar urbumu |
| Dokumentācija | Pārbaudes akts un materiāla sertifikāts pēc nepieciešamības |
Piemēram, pircējs varētu rakstīt:
"Hidrauliskā cilindra slīpēta caurule, iekšējais diametrs 100 mm, H8 pielaide, Ra 0,4 μm maksimums, bez nepieņemamiem gareniskiem skrāpējumiem vai virsmas defektiem. Nelīdzenuma pārbaude, lai ievērotu saskaņoto mērīšanas procedūru."
Tas ir praktiskāks sākumpunkts vispārējai hidraulisko cilindru lietošanai. Ja konkrēts virzuļa blīvējuma ražotājs pieprasa smalkāku apdari vai papildu Rz un Rmr robežas, šīs prasības jāpievieno rasējumā vai pirkuma specifikācijā.
8. Virsmas raupjums ir tikai viena daļa no slīpētas caurules kvalitātes
Kad hidraulisko cilindru ražotājs novērtē slīpētas caurules, virsmas raupjums nekad nav jāņem vērā atsevišķi no citām urbuma īpašībām.
Caurule var atbilst Ra prasībām, taču joprojām rada montāžas vai darbības problēmas, ja tās iekšējais diametrs, apaļums vai taisnums ir ārpus nepieciešamajām robežām.
Piemēram:
Nepareizs urbuma diametrs maina darba klīrensu un blīvējuma kompresiju.
Slikts apaļums var radīt nevienmērīgu kontaktu starp virzuļa blīvi un urbumu.
Pārmērīga taisnuma novirze var ietekmēt virzuļa kustību ilga gājiena laikā.
Lokalizēti virsmas defekti var sabojāt blīvējumu pat tad, ja vidējais raupjums ir pieņemams.
Šī iemesla dēļ pircējiem ir jānovērtē slīpētā caurule kā pilnīga precizitātes sastāvdaļa, nevis jāizvēlas tā, pamatojoties uz vienu virsmas apdares numuru.
Secinājums: norādiet virsmas apdari atbilstoši blīvējuma sistēmai
Vispārējām hidraulisko cilindru slīpētām caurulēm Ra 0,1–0,4 μm ir noderīga sākuma atsauce. Tomēr galīgā prasība ir jānosaka pēc virzuļa blīvējuma materiāla, cilindra darbības apstākļiem un blīvējuma ražotāja tehniskajiem ieteikumiem.
Ja iegādājaties hidrauliskā cilindra slīpētas caurules, nepaļaujieties uz aprakstu "gluda iekšējā virsma" vai vienu Ra vērtību. Pirms pasūtījuma veikšanas apstipriniet urbuma pielaidi, virsmas raupjumu, profila raksturlielumus, pārbaudes metodi un pieļaujamos virsmas defektus.
Uzņēmumā Boton Industrial Supply Co., Ltd. mēs saprotam, ka slīpētu cauruļu specifikācijām ir jāatbilst gatavā hidrauliskā cilindra prasībām. Pareizu urbuma izmēru un iekšējās virsmas stāvokļa nodrošināšana palīdz klientiem samazināt apstrādes pielāgojumus un izvairīties no nevajadzīgām blīvēšanas problēmām montāžas un darbības laikā.
Pieprasot piedāvājumu, daloties ar savu urbuma izmēru, pielaidi, nepieciešamo Ra vērtību, materiāla pakāpi un pielietojuma informāciju, varēsiet izveidot precīzāku produkta specifikāciju.


