

Ne katra hidrauliskā cilindra caurule ir jānoslīpē. Daudzos jaunos cilindru ražošanas projektos slīpēta un rullīti piestrādāta caurule var nodrošināt nepieciešamo urbuma precizitāti un virsmas apdari ar efektīvāku ražošanas procesu.
Tomēr, izvēloties šāda veida caurules tikai tāpēc, ka tai ir gluda iekšējā virsma vai konkurētspējīga cena, vēlāk var rasties problēmas. Sākuma caurules kvalitāte, materiāla stāvoklis, urbuma izmēri un blīvējuma prasības ietekmē to, vai slīpēšana un rullīšu pulēšana ir pareizā izvēle.
Hidraulisko cilindru ražotājiem svarīgs jautājums nav par to, vai slīpētas un ar rullīti apstrādātas caurules ir labākas par slīpētām caurulēm kopumā. Tas ir tas, vai process var konsekventi sasniegt konkrētā cilindra konstrukcijas prasības.
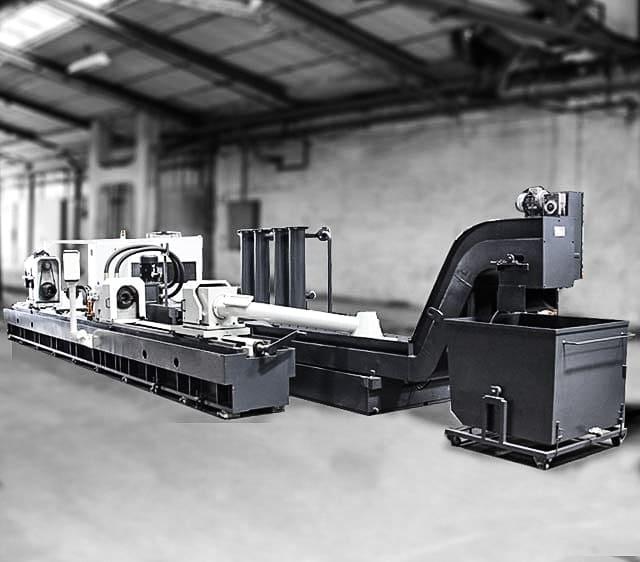
1. Izvēlieties SRB, kad nepieciešama efektīva jaunu hidraulisko cilindru ražošana
Viens no spēcīgākajiem iemesliem, kāpēc izvēlēties slīpētu un rullīti piestrādātu cauruli, ir ražošanas efektivitāte.
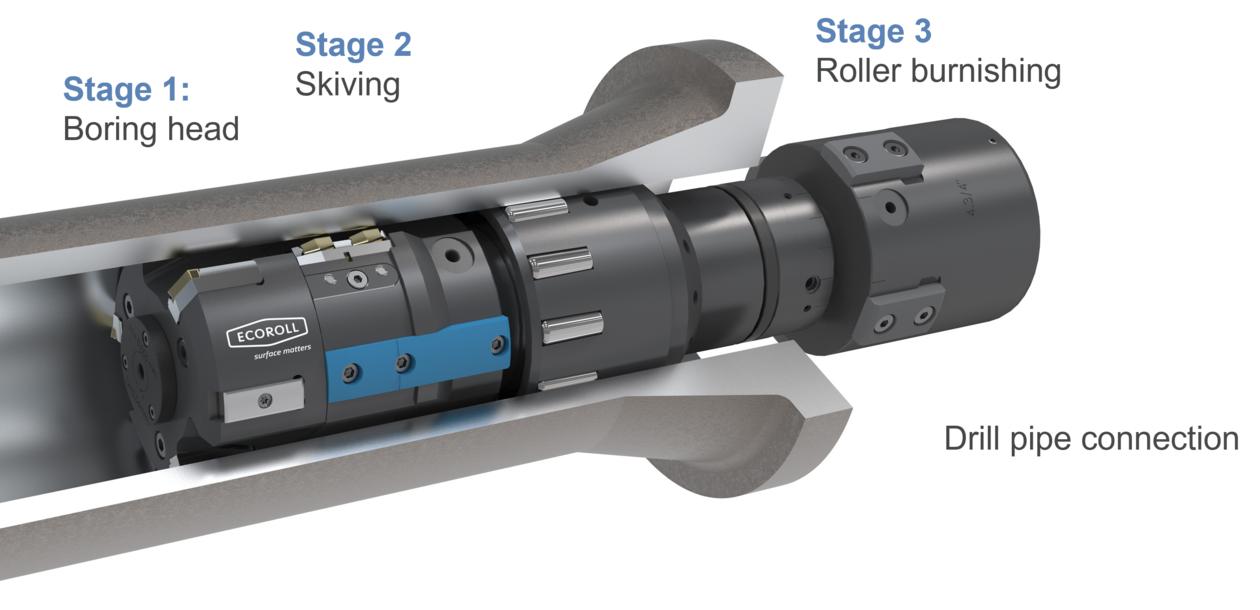
Kombinētajā procesā tiek izmantots griezējinstruments, lai noņemtu materiālu no urbuma, kam seko rūdīti veltņi, kas saspiež mikroskopiskās virsmas virsotnes. Abas darbības var veikt vienā piegājienā.
Salīdzinājumā ar parasto daudzkārtu slīpēšanu, tas var ievērojami samazināt apstrādes laiku un apstrādes darbības.
Tas ir īpaši noderīgi ražotājiem, kas ražo vairāku izmēru hidrauliskos cilindrus:
Lauksaimniecības tehnika.
Celtniecības tehnika.
Iekrāvēji un materiālu iekraušanas sistēmas.
Kalnrūpniecības tehnika.
Rūpnieciskās hidrauliskās iekārtas.
Piemēram, ražotājs, kas ražo simtiem cilindru mucu ar vienādu urbuma specifikāciju, var gūt labumu no īsāka apstrādes cikla un atkārtojamiem SRB apdares apstākļiem.
Priekšrocība kļūst mazāk nozīmīga, ja ražošana ir saistīta ar biežu diametra maiņu, maziem daudzumiem vai ļoti pielāgotām urbuma prasībām. Šādās situācijās salīdzinājumā ir jāiekļauj instrumentu iestatīšanas un nomaiņas izmaksas.
Praktisks ieteikums: ja jūsu rūpnīcā tiek ražoti jauni hidrauliskie cilindri vidējā vai lielā apjomā un cauruļu izmēri paliek relatīvi nemainīgi, vispirms ir vērts novērtēt SRB.
2. Izvēlieties SRB, ja sākuma caurulei ir nemainīga urbuma kvalitāte
Ienākošās caurules kvalitāte ir viens no svarīgākajiem faktoriem SRB izvēlē.
Slēpošana noņem materiālu no iekšējās sienas, bet tā korekcijas spēju ierobežo griešanas pielaide un instrumenta konfigurācija. Rullīšu pulēšana pēc tam uzlabo virsmu ar plastisku deformāciju. Tas nav paredzēts nopietnu urbuma traucējumu novēršanai.
Pirms SRB izvēles pārbaudiet, vai palaišanas caurulei ir:
Vienmērīgs iekšējais diametrs.
Pieņemams taisnums.
Saprātīgi vienmērīgs sienu biezums.
Ierobežota ovitāte un konuss.
Pietiekama apstrādes pielaide.
Nav dziļu iekšēju skrāpējumu vai nopietnu virsmas defektu.
Šim procesam parasti tiek izmantotas auksti vilktas precīzas caurules, jo to izmēru konsistence var nodrošināt piemērotu sākuma stāvokli.
Tomēr aukstā vilkšana vien negarantē, ka caurule ir gatava SRB. Joprojām ir jāpārbauda faktiskie urbuma izmēri un ģeometrija.
Apsveriet cauruli ar pārmērīgu ovālu. Ja slīpēšanas instruments nevar noņemt pietiekami daudz materiāla, lai izlabotu visu apkārtmēru, nepārsniedzot nepieciešamo gatavo diametru, pēdējais urbums var neatbilst specifikācijām.
Šādā gadījumā var būt nepieciešama papildu iepriekšēja apstrāde vai cits apdares ceļš.
Praktisks ieteikums: izvēlieties SRB, ja ienākošās caurules izmēri jau ir kontrolēti un ir nepieciešama tikai plānotā griešanas un apdares pielaide, lai sasniegtu galīgo specifikāciju.
3. Izvēlieties SRB, kad nepieciešama gluda, darbam rūdīta urbuma virsma
Vēl viens iemesls SRB izvēlei ir virsmas stāvoklis, ko rada rullīšu pulēšana.
Procesa laikā rūdītie veltņi pieliek kontrolētu spiedienu uz iekšējo sienu. Mikroskopiskās virsotnes, ko atstāj slīdēšana, tiek plastiski deformētas, samazinot to augstumu un veidojot gludāku virsmu.
Šī darbība arī rada darbam rūdītu slāni netālu no urbuma virsmas.
Atkarībā no materiāla un procesa apstākļiem tas var uzlabot izturību pret lokālu virsmas deformāciju un nodilumu.
Hidraulisko cilindru ražotājiem tas var būt noderīgi, ja virzuļa blīvējums atkārtoti pārvietojas pa urbumu un ir nepieciešama konsekventa iekšējā apdare.
Tomēr darba sacietēšanu nevajadzētu jaukt ar pilnīgu termisko apstrādi vai garantētu kalpošanas laika pagarināšanu. Faktiskais efekts ir atkarīgs no tērauda markas, sākotnējās cietības, veltņa spiediena un apstrādes apstākļiem.
Pircējam ir jānovērtē gatavā virsma, nevis jāpieņem, ka katrai SRB caurulei ir tāda pati cietība vai nodiluma veiktspēja.

4. Izvēlieties SRB, ja blīvējuma sistēma ir saderīga ar tās virsmas tekstūru
Gluds urbums ir svarīgs, taču blīvējumam arī pareizi jādarbojas pret virsmu.
Slīpētām un rullīšām slīpētām caurulēm parasti ir gluda, atstarojoša iekšējā apdare ar raksturīgām apkārtmēra vai spirālveida apstrādes atzīmēm.
Salīdzinājumam, slīpētām caurulēm parasti ir šķērssvītras virsmas raksts, ko rada abrazīvie akmeņi.
Šī atšķirība var ietekmēt eļļošanu un blīvējuma kontaktu.
Noslīpēta šķērslūka var nodrošināt nelielas virsmas ielejas, kas palīdz saglabāt smērvielu piemērotos ekspluatācijas apstākļos. Ar rullīti apstrādāta virsma parasti ir gludāka un tai ir atšķirīga tekstūra.
Neviena no virsmām nav automātiski labāka katram blīvējuma dizainam.
Pirms SRB norādīšanas pārbaudiet:
Blīvējuma materiāls, piemēram, poliuretāns, NBR vai PTFE.
Ieteicamais urbuma raupjums no blīvējuma ražotāja.
Vai blīvējumam nepieciešams konkrēts virsmas profils.
Darba spiediens un virzuļa ātrums.
Eļļošanas nosacījumi palaišanas un normālas darbības laikā.
Paredzamā darba temperatūra un darba cikls.
Piemēram, ja cilindra konstrukcijai ir noteikts šķērssviras leņķis vai īpašas materiāla attiecības prasības, parastā SRB apdare var neatbilst rasējumam, pat ja tās Ra vērtība ir mazāka.
Praktisks ieteikums: izvēlieties apdares procesu atbilstoši blīvējuma ražotāja virsmas prasībām, nevis vienkārši cauruļu piegādātāja piedāvātajai zemākajai Ra vērtībai.

5. Izvēlieties SRB, kad jūsu caurules materiāls ir piemērots rullīšu apstrādei
Veltņu pulēšana ir atkarīga no materiāla spējas pakļaut kontrolētu plastisko deformāciju.
Veltņi spiežas pret urbuma virsmu, izraisot mikroskopisku pīķu ieplūšanu blakus esošajās ielejās. Tāpēc materiālam ir pareizi jāreaģē uz pielietoto spiedienu.
Hidraulisko cilindru cauruļu ražošanā izmantotās parastās oglekļa un leģētā tērauda kategorijas var būt piemērotas, ja to mehāniskās īpašības un piegādes apstākļi atbilst procesa iespējām.
Tomēr ar materiāla pakāpi vien nepietiek, lai noteiktu piemērotību.
Pārbaudiet:
Materiāla faktiskā cietība.
Stiepes īpašības un materiāla stāvoklis.
Lokanība un virsmas integritāte.
Konsekvence starp ražošanas partijām.
Vai instrumentu piegādātājs apstiprina materiālu paredzētajam procesam.
Ļoti cieti materiāli var būt sarežģīti vai nepiemēroti parastajai rullīšu pulēšanai. Ja caurule ir sacietējusi vai termiski apstrādāta, ražotājam pirms pasūtīšanas ir jāapstiprina procesa saderība.
Tas ir viens no iemesliem, kāpēc nepietiek norādīt tikai tādu pakāpi kā E355, ST52 vai SAE 1026. Svarīgs ir arī piegādes stāvoklis un faktiskās mehāniskās īpašības.
6. Izvēlieties SRB, kad ražošanas izmaksu priekšrocības ir reālas
SRB bieži ir pievilcīgs, jo tas apvieno griešanu un apdari vienā operācijā.
Ilgākiem ražošanas posmiem mazāk apstrādes posmu var samazināt:
Mašīnas darbības laiks.
Apstrādājamo priekšmetu apstrāde.
Starpposma uzglabāšana.
Ražošanas izpildes laiks.
Apdares izmaksas par cauruli.
Sunnen ziņo, ka tā SRB process var būt līdz pat 70% ātrāks nekā tradicionālā slīpēšana. Šis ir ražotāja ziņots salīdzinājums, un faktiskie ietaupījumi ir atkarīgi no cauruļu izmēriem, mašīnas konfigurācijas, ražošanas apstākļiem un slīpēšanas procesa, ko izmanto kā bāzes līniju.
Pircējiem noderīgāks salīdzinājums ir pieņemtas gatavās caurules iegūšanas kopējās izmaksas.
Lētāks apstrādes ceļš ne vienmēr ir ekonomiskāks, ja tas rada papildu pārbaudes, labošanas vai noraidīšanas izmaksas.
Salīdzinot cenas, ņemiet vērā gatavās urbuma pielaidi, virsmas apdari, materiāla specifikāciju, pārbaudes dokumentus un piegādes konsekvenci līdzās vienības cenai.
Praktisks ieteikums: SRB ir īpaši pievilcīgs, ja ražošanas apjoms ir pietiekams, lai gūtu labumu no tā īsākā cikla laika, un piegādātājs var saglabāt konsekventus gatavos izmērus.
7. Kad jums vajadzētu izvairīties no SRB un tā vietā izvēlēties slīpēšanu?
SRB nav pareizā atbilde katrai hidrauliskā cilindra caurulei.
Ir vairākas situācijas, kad slīpēšana var būt piemērotāka.
| Projekta stāvoklis | Piemērotāks process | Iemesls |
|---|---|---|
| Jaunas caurules ar nemainīgu sākuma urbuma kvalitāti | SRB | Efektīva griešana un apdare vienā procesā |
| Vidēja līdz liela apjoma ražošana | SRB | Īsāks ražošanas cikls piemērotos lietojumos |
| Ievērojams koriģējams urbuma konuss vai ovitāte | Honēšana | Lielāka elastība urbuma korekcijai |
| Nepieciešama īpaša šķērssvītra tekstūra | Honēšana | Labāka abrazīvās virsmas tekstūras kontrole |
| Esošā cilindra mucas remonts | Honēšana, atkarībā no nosacījuma | Var pabeigt un labot piemērotu esošo urbumu |
| Materiāls nav piemērots rullīšu pulēšanai | Honēšana, ja ir piemērota abrazīvā apdare | Nebalstās uz to pašu plastiskās deformācijas mehānismu |
| Mazas partijas ar biežām izmēra izmaiņām | Bieži slīpēšana | SRB instrumentu un iestatīšanas izmaksas var nebūt pamatotas |
Viens svarīgs ierobežojums ir tas, ka arī slīpēšana nevar automātiski salabot katru bojāto cauruli. Spēcīga liece, nepietiekams atlikušais sienas biezums vai dziļi bojājumi var būt nepieciešama nomaiņa, nevis turpmāka apdare.
Process vienmēr ir jāizvēlas pēc faktiskā caurules stāvokļa un gatavās rasēšanas prasību pārbaudes.
8. Kas jums jāapstiprina, pirms pasūtāt slīpētas un ar rullīti apstrādātas caurules?
Pat tad, ja SRB ir pareizais process, nepilnīgas pirkuma specifikācijas rezultātā caurules var neatbilst klienta ražošanas prasībām.
Pirms piedāvājuma pieprasīšanas sagatavojiet šādu informāciju.
Caurules izmēri
Gatavs iekšējais diametrs.
Ārējais diametrs.
Sienas biezums.
Caurules garums.
Izmēru pielaides.
Materiāla prasības
Tērauda marka.
Piemērojamais materiālu standarts.
Piegādes nosacījums.
Nepieciešamās mehāniskās īpašības.
Urbuma kvalitāte
Iekšējā diametra pielaide.
Virsmas raupjums Ra.
Ja nepieciešams, papildu raupjuma parametri.
Apaļums un taisnums.
Pieļaujamie iekšējie virsmas defekti.
Pieteikšanās prasības
Hidrauliskā cilindra darba spiediens.
Blīvējuma materiāls un veids.
Darbības ātrums un darba cikls.
Īpašas eļļošanas vai korozijas prasības.
Pārbaudes prasības
Materiālu pārbaudes sertifikāts.
Izmēru pārbaudes ziņojums.
Virsmas raupjuma pārbaudes rezultāti.
Partijas identifikācija un materiāla izsekojamība.
Atkārtotiem ražošanas pasūtījumiem ir vērts vienoties arī par pārbaudes vietām un paraugu ņemšanas biežumu. Tas palīdz nodrošināt, ka piegādātājs un pircējs novērtē gatavo cauruli, izmantojot vienādus pieņemšanas kritērijus.
Secinājums
Slīpēta un ar rullīti apstrādāta caurule ir lieliska izvēle, ražojot jaunus hidrauliskos cilindrus ar nemainīgu palaišanas caurules kvalitāti, piemērotu tērauda materiālu un atkārtojamām urbuma specifikācijām.
Tas ir īpaši pievilcīgs vidēja un liela apjoma ražošanai, jo kombinētais process var sasniegt nepieciešamos iekšējos izmērus un virsmas apdari ar mazāku apstrādes posmu skaitu.
Tomēr SRB nevajadzētu izvēlēties tikai tāpēc, ka tas rada ļoti gludu virsmu vai piedāvā īsāku apstrādes ciklu. Ienākošajam urbumam jābūt piemērotam, materiālam pareizi jāreaģē uz rullīšu pulēšanu, un gatavajai virsmai jāatbilst hidrauliskā cilindra blīvējuma prasībām.
Ja urbumam nepieciešama lielāka ģeometriskā korekcija vai noteikta šķērssvītrota faktūra, labāks risinājums var būt slīpēšana.
Boton Industrial Supply Co., Ltd. piegādā slīpētas caurules un augstas precizitātes tērauda cauruļu izstrādājumus izmantošanai hidrauliskos cilindros. Novērtējot slīpētas un ar rullīti piestrādātas caurules, pircēji var sniegt savus rasējumus, materiālu prasības, urbuma izmērus un virsmas apdares specifikācijas, lai palīdzētu noteikt atbilstošo izstrādājumu un apdares ceļu.


